Poddział wiedzy
Centrum Wiedzy A-Z Biuro
Bindownice — rodzaje, parametry i dobór
Bindownica służy do przygotowania uporządkowanej oprawy dokumentów. W zależności od systemu może perforować kartki i łączyć je grzbietem plastikowym lub drutowym albo wykorzystywać okładkę termiczną z warstwą klejącą. Kluczowe jest rozdzielenie technologii oprawy, pojemności dziurkowania i pojemności gotowego dokumentu.
Produkty polecane
Definicja i zakres
Czym jest bindownica i do czego służy?
Bindownica to urządzenie przeznaczone do wykonywania oprawy luźnych arkuszy w jeden dokument. Nazwa obejmuje kilka różnych konstrukcji, dlatego nie można zakładać, że każda bindownica pracuje tak samo. W najpopularniejszych modelach grzebieniowych użytkownik najpierw perforuje papier, następnie otwiera plastikowy grzbiet, nakłada na niego kartki i okładki, a na końcu zamyka grzbiet. W systemach drutowych perforacja ma inny układ, a metalowy grzbiet jest po złożeniu mechanicznie zamykany. Termobindowanie nie wymaga szeregu otworów: dokument umieszcza się w specjalnej okładce, której warstwa klejąca jest aktywowana temperaturą.
W praktyce bindownica jest elementem procesu przygotowania ofert, instrukcji, materiałów szkoleniowych, sprawozdań, dokumentacji wewnętrznej i prezentacji. O jakości efektu nie decyduje wyłącznie samo urządzenie. Równie ważne są zgodność systemu oprawy, właściwy rozmiar grzbietu, rodzaj okładek, prawidłowa perforacja oraz liczba i grubość arkuszy. Dlatego przy porównywaniu modeli trzeba czytać parametry jako zestaw, a nie wybierać urządzenia na podstawie jednej maksymalnej liczby.
Najważniejsze rozróżnienie: bindownica może wykonywać dwa różne zadania — perforować materiał i tworzyć oprawę. Maksymalna liczba arkuszy dziurkowanych jednorazowo nie jest tym samym co maksymalna objętość gotowego dokumentu.
PerforacjaIle arkuszy można przedziurkować w jednym cyklu.
OprawaJak gruby dokument można połączyć w danym systemie.
KompatybilnośćJaki grzbiet, raster otworów, format i okładki współpracują z urządzeniem.
Zasada działania
Jak przebiega bindowanie dokumentu krok po kroku?
Typowy proces w systemie z perforacją zaczyna się od przygotowania kompletu: uporządkowania stron, wybrania okładki przedniej i tylnej oraz sprawdzenia, czy wszystkie elementy mają format obsługiwany przez urządzenie. Następnie ustawia się prowadnicę papieru i — jeżeli urządzenie na to pozwala — margines od krawędzi albo aktywne noże perforujące. Pierwszą próbę warto wykonać na pojedynczym arkuszu roboczym. Pozwala to wychwycić przesunięcie otworów zanim zostaną uszkodzone właściwe dokumenty.
Arkusze dziurkuje się partiami zgodnymi z limitem dla konkretnego materiału. Instrukcje producentów rozróżniają zwykły papier, folie i grubsze okładki, ponieważ ten sam mechanizm może mieć dla nich różne dopuszczalne obciążenie. Po wykonaniu perforacji dokument składa się w prawidłowej kolejności i zakłada na grzbiet. W systemie plastikowym grzbiet jest rozchylany i zamykany bez trwałego odkształcenia; w drutowym trzeba zamknąć element oprawy odpowiednim mechanizmem. Termobindowanie wymaga innego przebiegu: kartki wkłada się do okładki z klejem, a urządzenie realizuje cykl grzewczy i chłodzenie zgodnie z instrukcją.
Najlepszą metodą organizacji pracy jest oddzielenie etapów: przygotowanie materiału, próbna perforacja, seryjne dziurkowanie małych partii, kontrola kolejności, założenie grzbietu i kontrola końcowa. Zmniejsza to liczbę pomyłek i ułatwia powtarzalne przygotowywanie wielu egzemplarzy.
Technologie oprawy
Grzbiet plastikowy, drutowy i termobindowanie — czym się różnią?
Grzbiet plastikowy jest popularnym rozwiązaniem biurowym. Perforowane kartki nakłada się na otwarty grzbiet, który po zakończeniu pracy można zamknąć. Zaletą tego systemu jest łatwość obsługi oraz możliwość ponownego otwarcia wielu plastikowych grzbietów w celu wymiany lub dodania stron. Ważna jest zgodność liczby i rozstawu otworów z używanym grzbietem.
Oprawa drutowa korzysta z metalowego elementu przechodzącego przez perforowane kartki. Po zamknięciu tworzy bardziej stałą oprawę. Systemy drutowe mogą różnić się skokiem perforacji i konstrukcją grzbietu, dlatego określenie „drut” nie wystarcza do potwierdzenia zgodności materiału z urządzeniem. Zaletą prawidłowo wykonanej oprawy może być wygodne rozkładanie dokumentu i estetyczny profil.
Termobindowanie wykorzystuje okładkę z warstwą klejącą w grzbiecie. Urządzenie podgrzewa strefę klejenia, a po zakończeniu cyklu dokument musi zwykle ostygnąć w prawidłowej pozycji. Nie jest to zamiennik bindowania grzebieniowego: wymaga innych materiałów i innej procedury. Przy zakupie nie należy więc mieszać pojęć „rodzaj bindownicy” i „rozmiar grzbietu”. Najpierw wybiera się technologię, dopiero potem parametry urządzenia i materiały eksploatacyjne.
Parametry techniczne
Jakie dane w specyfikacji bindownicy mają największe znaczenie?
Najważniejszym zestawem danych jest pojemność perforacji, pojemność bindowania, maksymalny rozmiar grzbietu, obsługiwany format oraz system otworów. Dodatkowo liczą się regulacja prowadnicy, możliwość zmiany marginesu od krawędzi, wyłączane noże perforujące, rozmiar pojemnika na ścinki, sposób obsługi dźwigni i — w urządzeniach z napędem — rodzaj sterowania.
Pojemność perforacji powinna być podawana dla konkretnego materiału. Liczba odnosząca się do papieru o określonej gramaturze nie może być automatycznie przenoszona na folie lub kartonowe okładki. Pojemność bindowania mówi natomiast o maksymalnej objętości dokumentu w określonym systemie. Przy grzbiecie plastikowym producenci często łączą rozmiar grzbietu z orientacyjną liczbą arkuszy, ale rzeczywisty stos zależy od grubości papieru i okładek.
Dla zastosowań seryjnych znaczenie mają także powtarzalność ustawienia, łatwość opróżniania pojemnika na ścinki oraz sposób centrowania arkuszy. W pracy okazjonalnej ważniejsza może być prostota i kompaktowe wymiary. Parametr, który jest kluczowy dla punktu usługowego, nie musi mieć takiego samego znaczenia dla biura wykonującego kilka opraw miesięcznie.
Pojemność urządzenia
Dlaczego liczba dziurkowanych kartek nie określa wielkości oprawy?
To jedna z najczęstszych pomyłek przy czytaniu specyfikacji. Jeżeli urządzenie może perforować określoną liczbę arkuszy w jednym cyklu, nie oznacza to, że gotowy dokument może zawierać tylko tyle stron. Duży raport przygotowuje się w wielu mniejszych partiach, a dopiero później wszystkie perforowane kartki umieszcza na jednym grzbiecie — oczywiście w granicach pojemności oprawy.
Drugi problem to sposób liczenia. Deklarowana liczba arkuszy zwykle odnosi się do konkretnego papieru użytego w testach producenta. Papier o większej gramaturze lub objętości, przekładki i okładki zwiększają grubość pakietu. Dlatego przy doborze grzbietu praktyczniejsze jest sprawdzenie grubości całego zestawu oraz tabeli producenta. Zbyt mały grzbiet utrudnia przewracanie kartek i obciąża otwory, a nadmiernie duży powoduje luźną, mało estetyczną oprawę.
Przy perforowaniu również nie warto wykorzystywać urządzenia stale na granicy możliwości. Równe, mniejsze partie ułatwiają dosunięcie arkuszy do prowadnicy, zmniejszają ryzyko niedocięcia otworów i pozwalają utrzymać powtarzalność w całym dokumencie. Jeżeli producent podaje osobny limit dla okładek, należy respektować właśnie tę wartość.
Format i perforacja
Co oznaczają format, liczba otworów i raster perforacji?
Format określa wymiary dokumentu, które urządzenie może prawidłowo prowadzić i perforować. W biurach dominuje A4, ale część urządzeń umożliwia pracę również z A5 lub innymi rozmiarami. Sam fakt, że arkusz fizycznie mieści się w szczelinie, nie gwarantuje prawidłowego rozmieszczenia otworów. Do tego służą prowadnice i ustawienia przewidziane przez producenta.
W systemach grzebieniowych lub drutowych ważne są liczba i rozstaw otworów. Różne technologie wykorzystują odmienne układy, dlatego grzbiet musi być przeznaczony do danego systemu perforacji. Przy oprawie drutowej szczególnie istotne jest rozróżnienie systemów o różnym skoku. Materiał, który wygląda podobnie, może nie pasować do wzoru otworów wykonanego przez urządzenie.
Modele bardziej rozbudowane mogą oferować wyłączane noże perforujące. Ułatwia to pracę z formatami, przy których ostatni otwór wypadłby zbyt blisko krawędzi. Regulacja marginesu pozwala natomiast zmienić odległość linii perforacji od brzegu kartki. Grubsze dokumenty wymagają odpowiedniego kompromisu: otwory nie powinny znajdować się tak blisko krawędzi, aby papier łatwo się rozrywał, ani tak daleko, by ograniczać swobodne otwieranie.
Materiały do oprawy
Jak dobrać grzbiet, okładkę i przekładki do dokumentu?
Dobór materiałów zaczyna się od technologii urządzenia. Grzbiet plastikowy, drutowy i okładka termiczna nie są zamienne. Następnie określa się objętość dokumentu. Dla grzbietu plastikowego wybiera się średnicę zapewniającą wystarczający luz do przewracania kartek, ale bez nadmiernego „pływania” stron. W termobindowaniu dobiera się szerokość grzbietu okładki do rzeczywistej grubości wkładu i zakresu obsługiwanego przez urządzenie.
Okładka przednia może być przezroczysta, aby eksponować stronę tytułową, natomiast tylna często jest sztywniejsza i nieprzezroczysta. Materiał okładki wpływa na perforację: folia i karton stawiają inny opór niż zwykły papier, dlatego trzeba używać limitu odpowiedniego dla danego typu materiału. Jeśli instrukcja nie dopuszcza perforowania kilku grubych okładek jednocześnie, nie należy tego robić tylko dlatego, że mieszczą się w szczelinie.
Przekładki, zakładki i dodatkowe wkładki zwiększają łączną grubość dokumentu. Przed przygotowaniem większej serii warto zbudować jeden egzemplarz próbny i na nim sprawdzić rozmiar grzbietu, swobodę przewracania stron oraz wygląd krawędzi. Pozwala to uniknąć zakupu niewłaściwego rozmiaru materiałów dla całej partii.
Napęd i ergonomia
Bindownica ręczna czy elektryczna — jak ocenić sposób pracy?
Ręczna bindownica wykorzystuje dźwignię do uruchamiania mechanizmu perforacji. Jest prosta, nie wymaga zasilania i przy niewielkim wolumenie pracy może być wystarczająca. Obciążenie użytkownika rośnie jednak wraz z liczbą cykli i oporem materiału. Dlatego w dużych seriach znaczenie ma nie tylko deklarowana wydajność, ale również kształt dźwigni, możliwość użycia obu rąk, stabilność podstawy i wysokość ustawienia urządzenia.
Model elektryczny uruchamia perforację silnikiem. Może ograniczyć powtarzalny wysiłek i przyspieszyć pracę, szczególnie gdy wiele dokumentów jest przygotowywanych codziennie. Nie usuwa jednak konieczności prawidłowego dozowania partii papieru i ustawiania prowadnic. Przekroczenie limitu nie staje się bezpieczne tylko dlatego, że ruch wykonuje silnik.
Przy wyborze warto policzyć realny wolumen: ile dokumentów powstaje tygodniowo, ile stron ma przeciętny komplet i ilu pracowników korzysta z urządzenia. Sporadyczna oprawa krótkich materiałów nie uzasadnia automatycznie droższego mechanizmu. Z kolei stała, seryjna praca może przemawiać za urządzeniem o większej pojemności, łatwiejszym centrowaniu i napędzie zmniejszającym obciążenie operatora.
Organizacja pracy
Jak przygotować powtarzalny proces bindowania w biurze?
Najmniej błędów powstaje wtedy, gdy bindowanie jest prostym, powtarzalnym procesem. Najpierw ustala się jeden standard materiałów dla typowych dokumentów: format, rodzaj grzbietu, zakres rozmiarów, przednią i tylną okładkę. Materiały powinny być przechowywane blisko stanowiska, ale rozdzielone według rozmiaru. Zmniejsza to ryzyko użycia grzbietu, który wygląda podobnie, lecz ma inną średnicę lub jest przeznaczony do innego systemu.
Przed rozpoczęciem serii warto mieć wzorcowy dokument. Użytkownik może porównać z nim położenie perforacji, orientację okładek i sposób zamknięcia grzbietu. Jeżeli bindownica ma regulowane ustawienia, dobrze jest zanotować konfigurację dla najczęściej używanego formatu. Wspólne urządzenie powinno mieć w pobliżu instrukcję obsługi i krótką informację o maksymalnej partii perforowanej dla papieru oraz okładek.
W produkcji kilku identycznych egzemplarzy sprawdza się praca etapami: najpierw skompletowanie wszystkich wkładów, potem perforacja, następnie oprawianie i końcowa kontrola. Ciągłe przełączanie między czynnościami zwiększa ryzyko pomieszania stron. Po zakończeniu serii należy opróżnić pojemnik na ścinki, jeżeli wymaga tego urządzenie, i pozostawić stanowisko przygotowane do kolejnego użycia.
Kontrola jakości
Po czym poznać prawidłowo wykonane bindowanie?
Otwory powinny być równe, kompletne i położone w stałej odległości od krawędzi. Jeżeli część arkuszy ma perforację przesuniętą, dokument po założeniu grzbietu będzie miał nierówną krawędź, a skrajne otwory mogą być bardziej narażone na rozerwanie. Warto sprawdzić także, czy wszystkie kartki zostały założone w poprawnej kolejności i czy żadna nie została obrócona.
Grzbiet musi odpowiadać objętości dokumentu. Kartki powinny przewracać się bez nadmiernego oporu, ale jednocześnie nie mogą mieć tak dużego luzu, żeby cały wkład przemieszczał się na oprawie. W systemie drutowym istotne jest równomierne zamknięcie na całej długości; asymetryczne ściśnięcie psuje wygląd i może utrudniać obracanie stron. W termobindowaniu kontroluje się trwałość połączenia po zakończeniu pełnego cyklu i schłodzeniu.
Okładki powinny mieć ten sam format co wkład lub świadomie zaprojektowany inny wymiar. Przezroczysta okładka nie powinna być porysowana ani zdeformowana podczas perforacji. Dokument reprezentacyjny warto obejrzeć zarówno zamknięty, jak i otwarty na kilku losowych stronach. Kontrola jednego egzemplarza przed całą serią jest znacznie tańsza niż poprawianie kilkudziesięciu źle dobranych opraw.
Najczęstsze błędy
Co najczęściej powoduje zacięcia i nierówną oprawę?
- Przekroczenie pojemności perforacji. Zbyt duża partia zwiększa opór, może pozostawiać niedocięte otwory i prowadzić do zakleszczenia mechanizmu.
- Brak próbnego arkusza. Błędne ustawienie prowadnicy zostaje zauważone dopiero po zniszczeniu właściwych wydruków.
- Mieszanie materiałów. Gruba okładka jest traktowana jak zwykły arkusz papieru, mimo że producent może podawać dla niej osobny, niższy limit.
- Niewłaściwy grzbiet. Za mały utrudnia przewracanie stron, za duży powoduje niestabilną oprawę, a materiał o innym rastrze nie jest zgodny z perforacją.
- Niepełne dosunięcie stosu. Część arkuszy znajduje się w innym położeniu i otwory nie pokrywają się.
- Przepełniony pojemnik na ścinki. Odpady mogą utrudniać pracę mechanizmu, dlatego trzeba opróżniać pojemnik zgodnie z instrukcją.
- Wymuszanie ruchu dźwigni. Jeżeli mechanizm stawia nietypowy opór, zwiększanie siły może pogłębić zacięcie zamiast je usunąć.
Wspólnym mianownikiem większości problemów jest brak rozróżnienia między tym, co „mieści się” w urządzeniu, a tym, co urządzenie może prawidłowo obsłużyć. Właściwy limit zawsze pochodzi ze specyfikacji konkretnego modelu.
Bezpieczna obsługa
Jak ograniczyć ryzyko urazu podczas pracy z bindownicą?
Bindownica powinna stać na stabilnym, równym podłożu, które nie przesuwa się przy użyciu dźwigni. Strefa wejścia papieru i mechanizm perforujący nie są miejscem do wkładania dłoni ani przedmiotów w celu „poprawiania” arkuszy podczas cyklu. Z dokumentu należy wcześniej usunąć zszywki, spinacze i inne metalowe elementy, jeżeli instrukcja urządzenia nie przewiduje ich obecności. Instrukcje producentów bindownic grzebieniowych podkreślają również konieczność niewykraczania poza deklarowaną wydajność.
W modelach elektrycznych dodatkowe zasady wynikają z konstrukcji i instrukcji konkretnego urządzenia. Przed czyszczeniem, usuwaniem zacięcia lub wykonywaniem czynności serwisowych należy postępować dokładnie według procedury producenta, w tym wymagań dotyczących odłączenia zasilania. Nie wolno zakładać jednej uniwersalnej procedury dla wszystkich modeli.
Ergonomia też jest elementem bezpieczeństwa. Urządzenie powinno znajdować się na wysokości umożliwiającej naturalny ruch, bez dalekiego sięgania i skręcania tułowia. Przy dużych seriach trzeba dzielić pracę na etapy i unikać gwałtownego przeciążania dźwigni. Jeżeli jedna osoba wykonuje setki cykli regularnie, warto ocenić organizację stanowiska i zasadność napędu elektrycznego.
Utrzymanie urządzenia
Jak dbać o bindownicę i kiedy przerwać pracę?
Podstawową czynnością jest regularne opróżnianie pojemnika na ścinki. Częstotliwość zależy od konstrukcji urządzenia i intensywności perforowania. Jeżeli ścinki pozostają w mechanizmie zbyt długo, mogą utrudnić prawidłowe działanie lub wysypywać się na stanowisko. Obudowę czyści się zgodnie z instrukcją, bez wprowadzania płynów do mechanizmu i bez przypadkowego smarowania elementów, dla których producent nie przewidział takiej obsługi.
Nietypowy wzrost oporu, nierówne otwory, niepełne przebijanie papieru, powtarzające się zacięcia albo luzy w dźwigni są sygnałem do przerwania pracy i sprawdzenia urządzenia. Najpierw należy wykluczyć błąd obsługi: zbyt dużą partię, niewłaściwy materiał, przepełniony pojemnik lub nieprawidłowe ustawienie. Jeżeli problem pozostaje, trzeba skorzystać z instrukcji i serwisu właściwego dla danego modelu.
W termobindownicy szczególne znaczenie ma strefa grzewcza. Nie należy wkładać materiałów innych niż przewidziane przez producenta. Po zakończeniu cyklu dokument i urządzenie mogą wymagać czasu na schłodzenie. W urządzeniach elektrycznych przewód i wtyczka powinny pozostawać w dobrym stanie, a ustawienie nie może powodować ich naprężenia lub ryzyka przypadkowego zaczepienia.
Dobór z aktualnego arkusza Biurowe



Produkty polecane
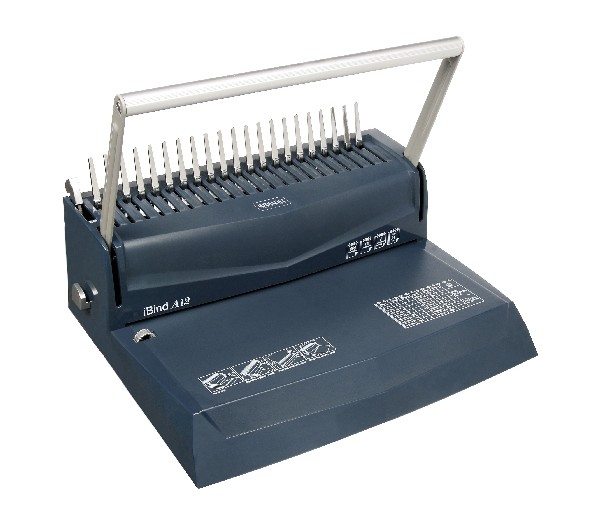
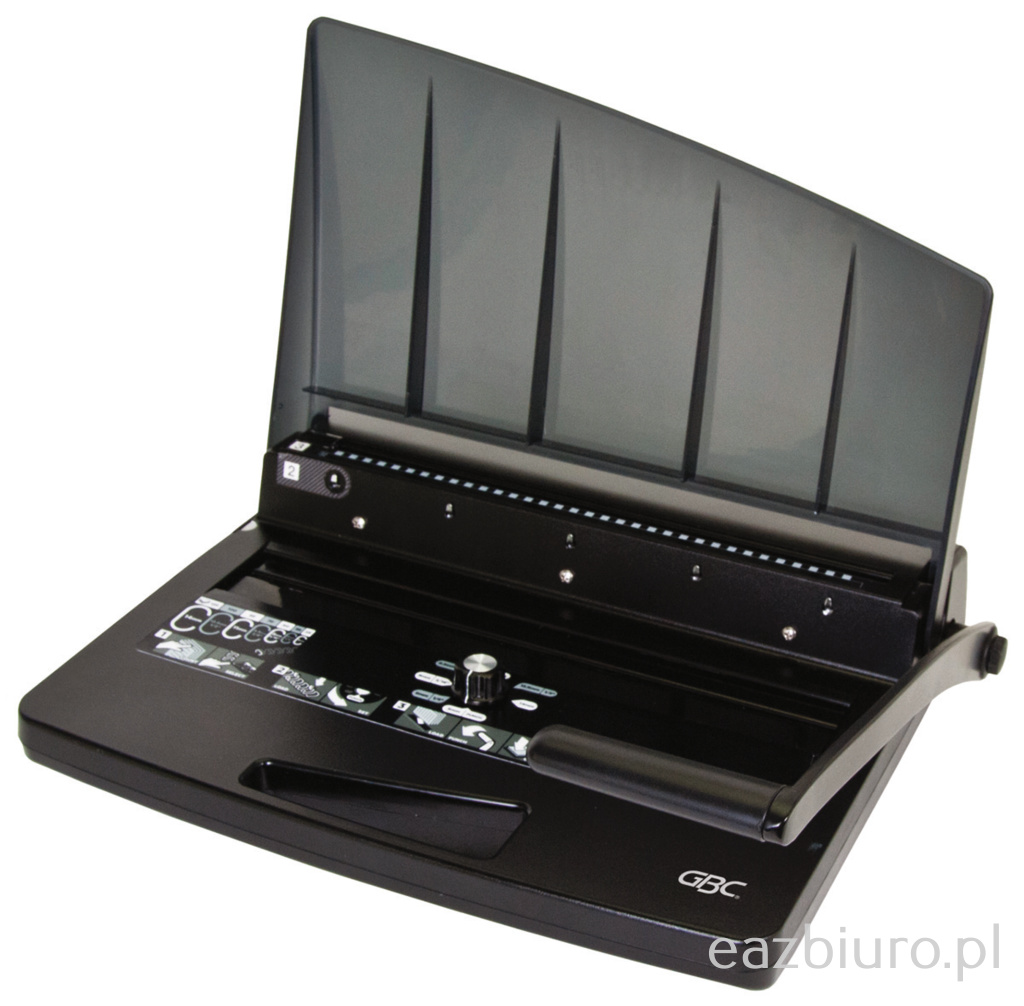
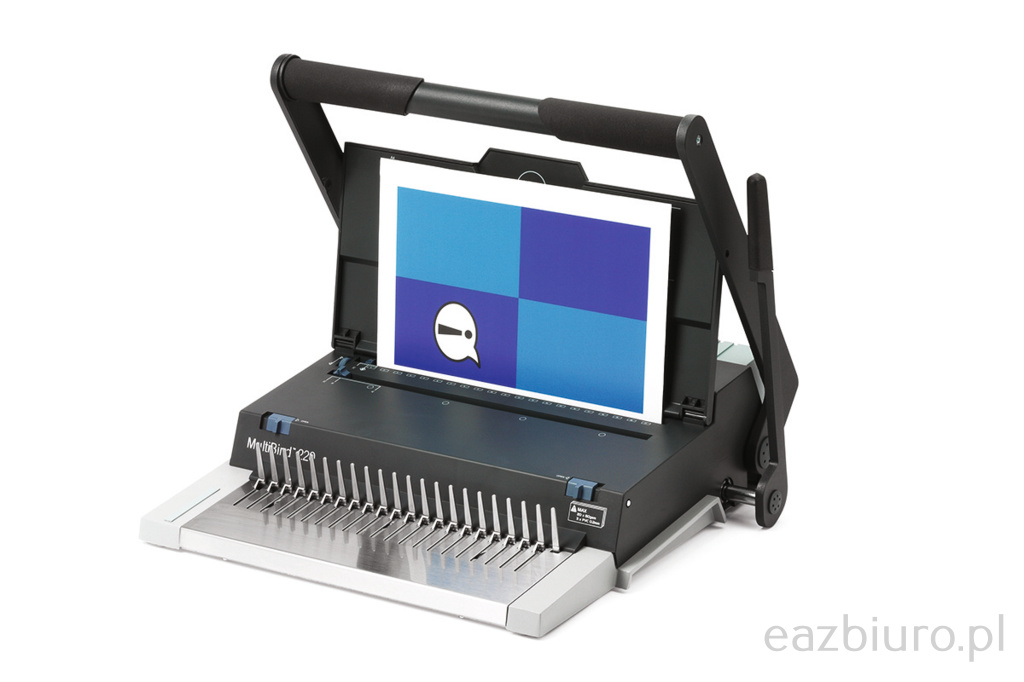
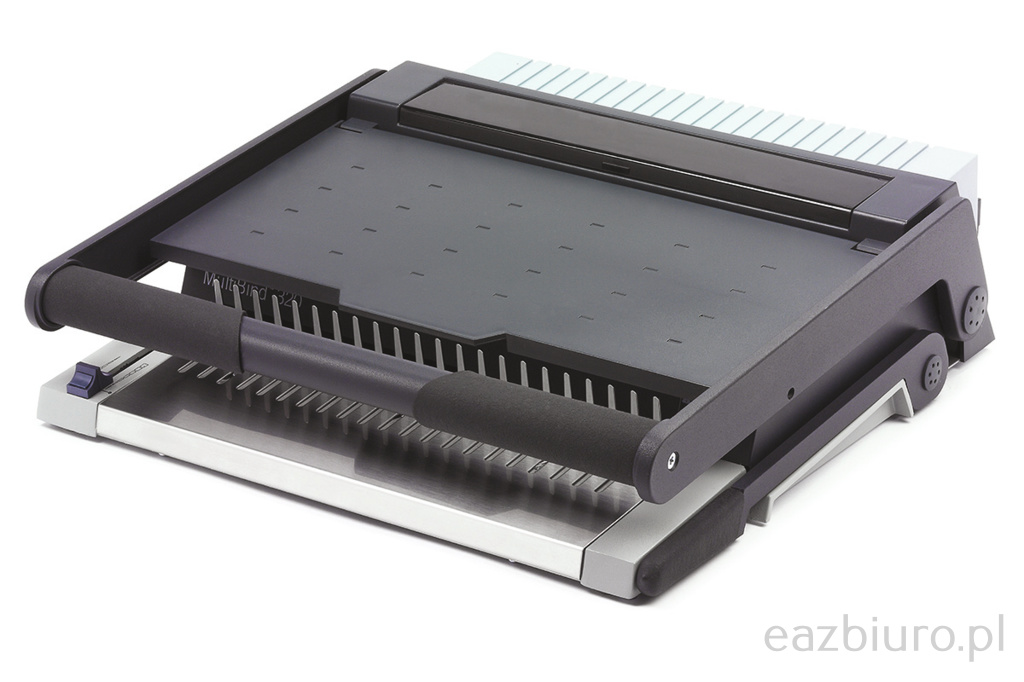
Bindownice do różnych systemów oprawy
Urządzenia do bindowania grzbietem plastikowym, drutowym lub w systemie wielofunkcyjnym. Przed wyborem sprawdź kompatybilny rodzaj oprawy, maksymalny format i osobno limity perforowania oraz bindowania.
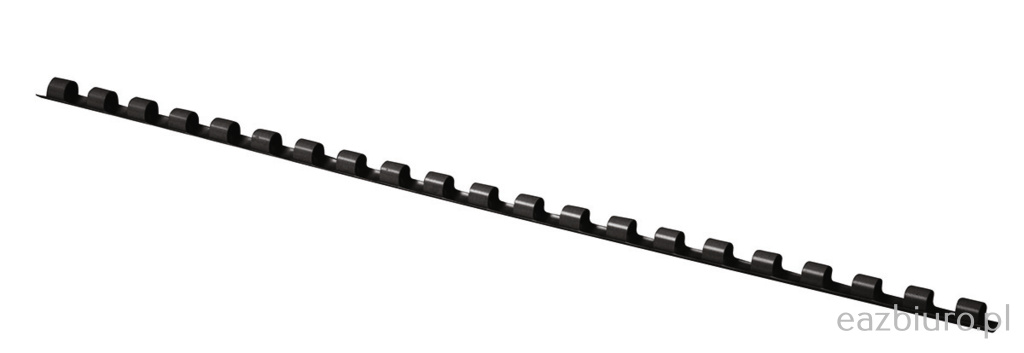
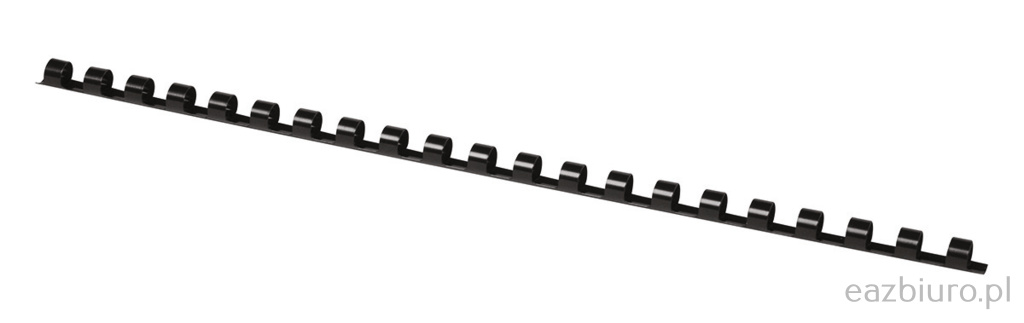
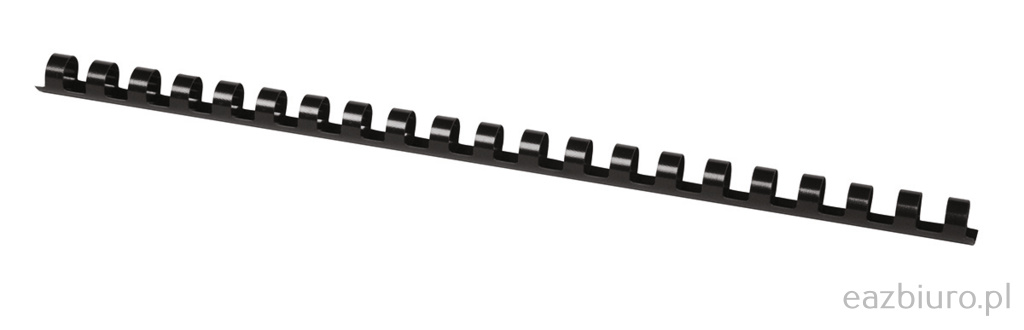
Grzbiety plastikowe o różnych średnicach
Grzbiety o kilku rozmiarach pokazują, dlaczego materiał oprawy dobiera się do rzeczywistej grubości dokumentu. Liczby kartek w nazwach produktów są informacją produktową z arkusza źródłowego, a nie uniwersalnym przelicznikiem dla każdej gramatury papieru.
Grzbiety do bindowania Office Products, A4, 6mm (25 kartek), 100 sztuk, czarne
Symbol: 056920
Sklep internetowy
Grzbiety do bindowania Office Products, A4, 8mm (45 kartek), 100 sztuk, czarne
Symbol: 056924
Sklep internetowy
Grzbiety do bindowania Office Products, A4, 12mm (95 kartek), 100 sztuk, czarne
Symbol: 030969
Sklep internetowy
Grzbiety do bindowania Office Products, A4, 38mm (350 kartek), 50 sztuk, czarne
Symbol: 056962
Sklep internetowyOkładki do oprawy dokumentów
Przednia i tylna okładka wpływają na wygląd, sztywność i łączną grubość dokumentu. Do perforowania grubszych okładek stosuj limit przewidziany przez producenta bindownicy dla danego materiału.
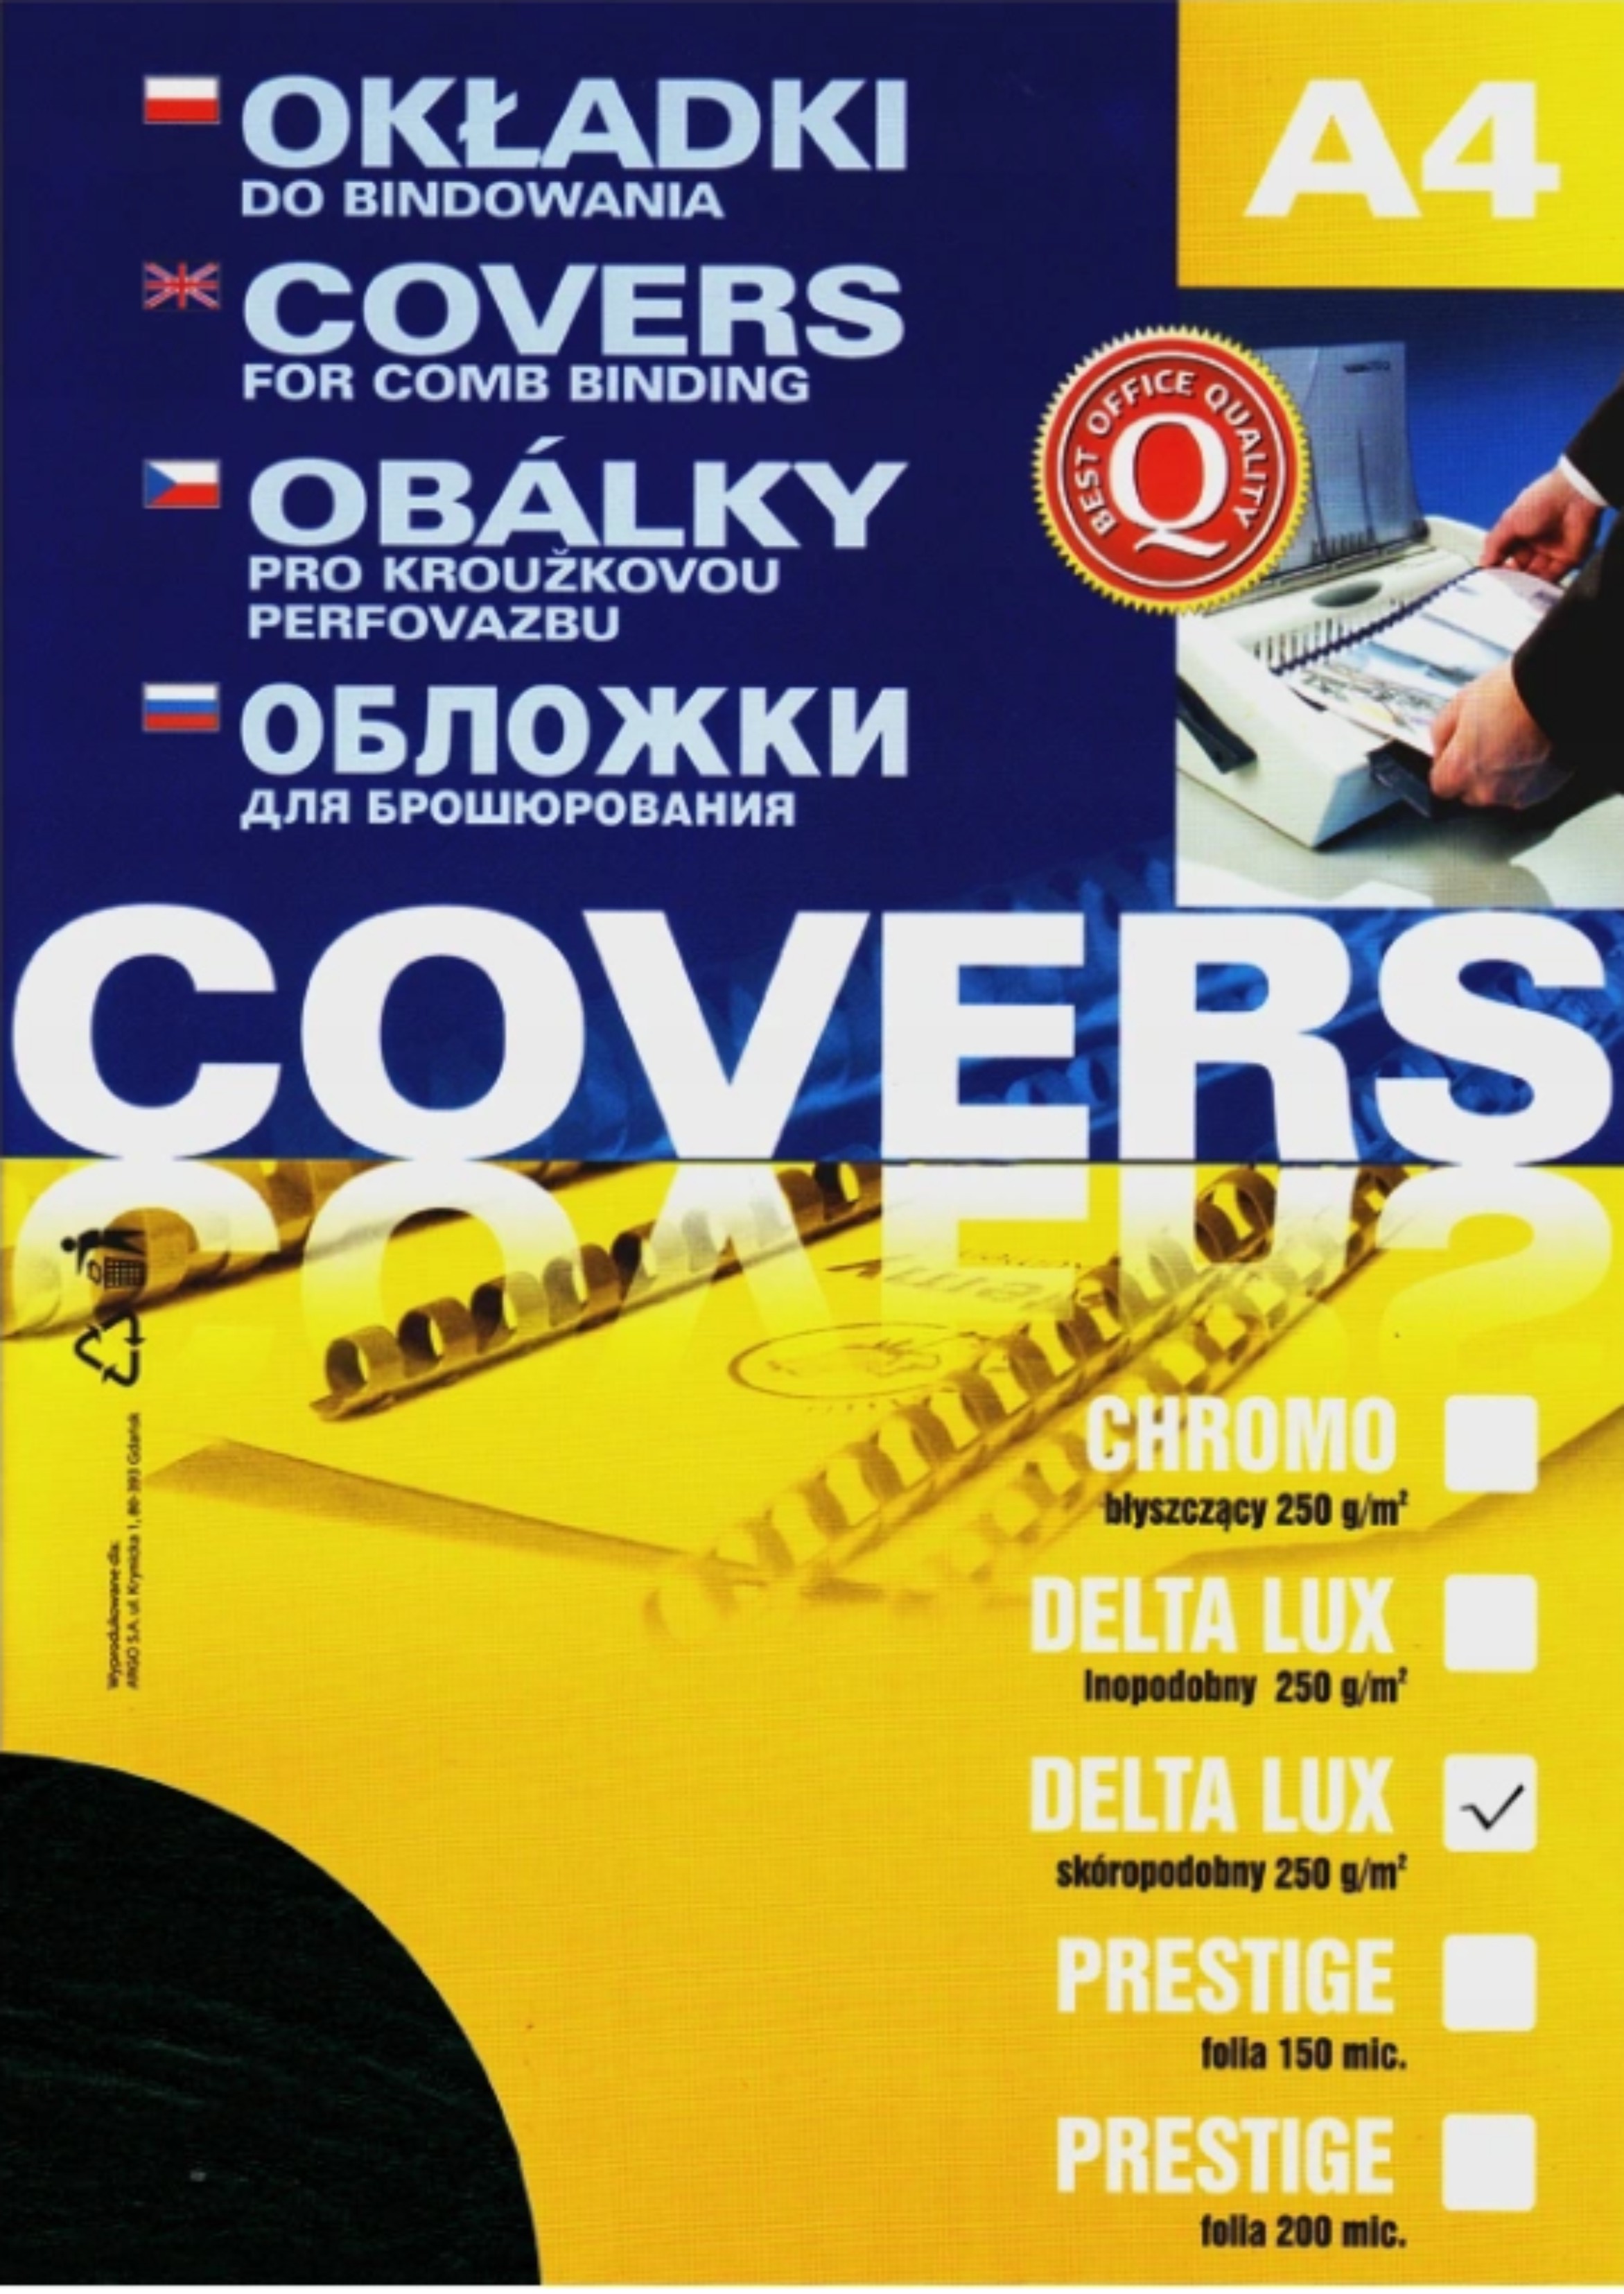
Okładki do bindowania Chromolux skóropodobny delta A4 czarny 100 sztuk Okładki do bindowania
Symbol: 002255
Sklep internetowy
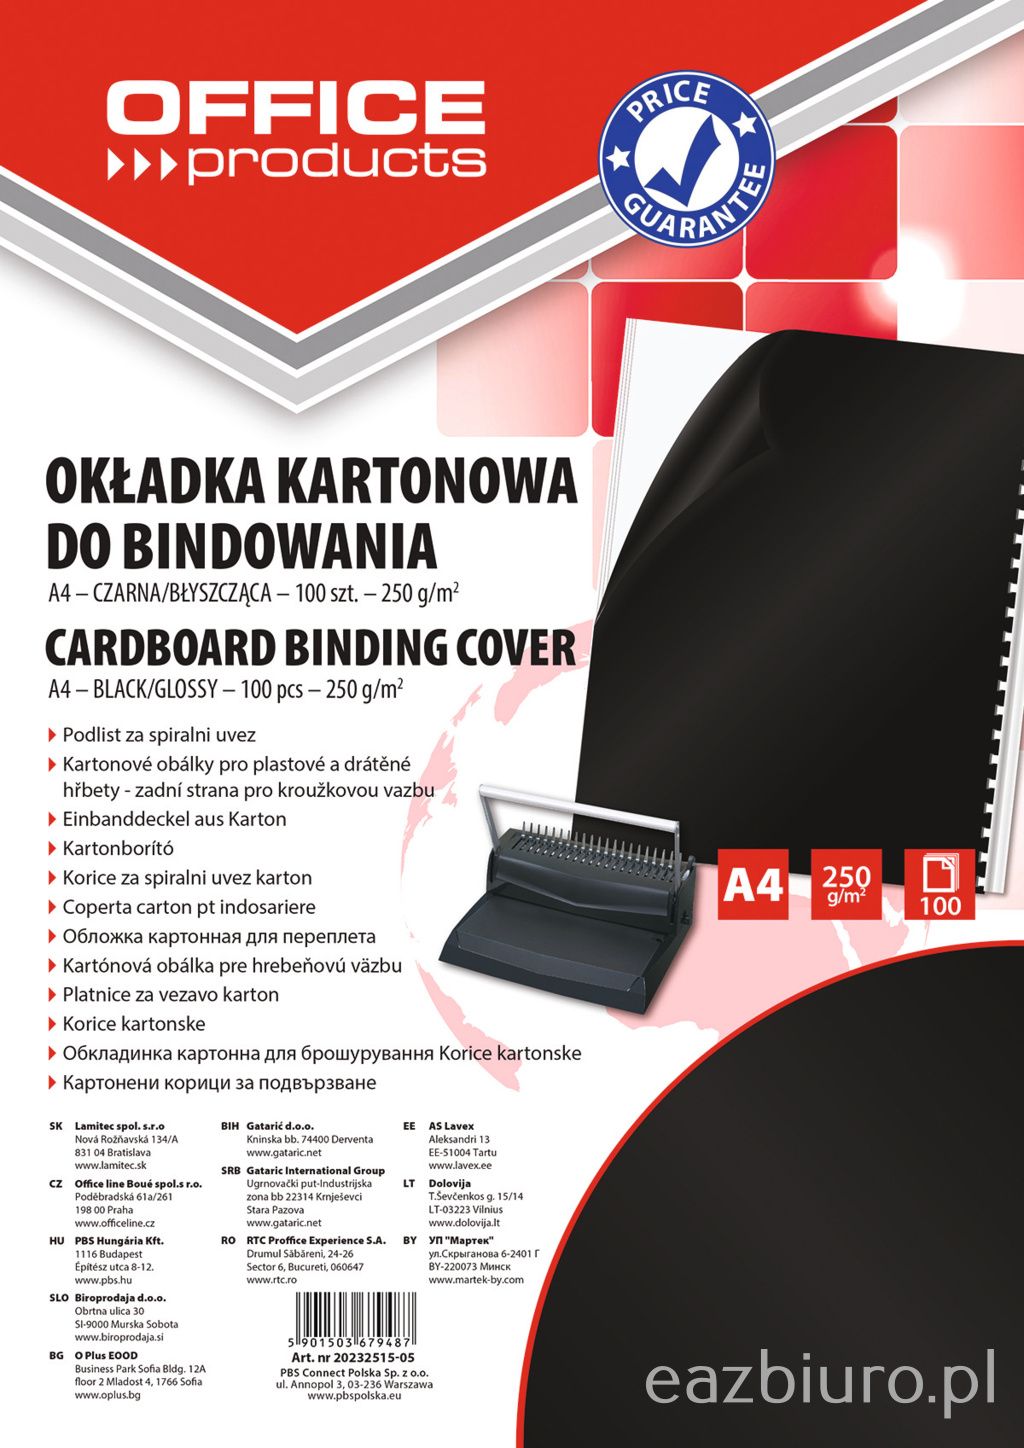
Okładki do bindowania Office Products, karton, A4, 250gsm, błyszczące, 100 sztuk, czarne
Symbol: 056911
Sklep internetowy
Okładki do bindowania Office Products, karton, A4, 250gsm, skóropodobne, 100 sztuk, białe
Symbol: 056917
Sklep internetowy
Okładki do bindowania Office Products, pvc, A4, 200mikr., 100 sztuk, transparentne
Symbol: 056910
Sklep internetowyOkładki do termobindowania
Materiały do termobindowania są przeznaczone do innej technologii niż grzbiety perforowane. Szerokość grzbietu okładki termicznej trzeba dobrać do grubości wkładu i zakresu dopuszczonego przez konkretną termobindownicę.
Uwaga: zestawienie pokazuje urządzenia i materiały powiązane z bindowaniem dostępne w przekazanym arkuszu produktowym. Nie przypisujemy im na tej stronie niepotwierdzonych norm ani parametrów innych niż wynikające wprost z nazw źródłowych. Szczegółową kompatybilność zawsze sprawdź w specyfikacji konkretnej bindownicy i materiału.
Najczęstsze pytania
FAQ — bindownice i materiały do bindowania
Czy każda bindownica jednocześnie dziurkuje i oprawia dokument?
Nie. W bindownicach grzebieniowych i wielu drutowych urządzenie zwykle wykonuje perforację, a następnie pomaga otworzyć lub zamknąć element oprawy. Termobindownica działa inaczej: wykorzystuje gotową okładkę z warstwą klejącą aktywowaną temperaturą i nie wymaga typowego dziurkowania kartek. Przed zakupem trzeba więc ustalić technologię oprawy, a nie kierować się samą nazwą „bindownica”.
Czy pojemność dziurkowania i pojemność bindowania oznaczają to samo?
Nie. Pojemność dziurkowania określa, ile arkuszy można bezpiecznie perforować w jednym cyklu, natomiast pojemność bindowania opisuje maksymalną grubość lub liczbę arkuszy gotowego dokumentu, który może zostać oprawiony. Producenci podają te wartości osobno. Przekroczenie możliwości perforatora jest częstą przyczyną zacięć i pogorszenia jakości otworów.
Jak dobrać średnicę grzbietu plastikowego?
Najpierw należy oszacować rzeczywistą grubość całego dokumentu: kartek, przekładek oraz okładek. Następnie dobiera się grzbiet zgodnie z tabelą producenta materiałów lub bindownicy, pozostawiając niewielki zapas umożliwiający swobodne obracanie stron. Sama liczba kartek jest tylko orientacyjna, ponieważ papier o innej gramaturze lub grubości zmienia objętość pakietu.
Czy można dziurkować okładki razem z dużym plikiem papieru?
To zależy od materiału i parametrów urządzenia. Instrukcje producentów często podają osobne limity dla zwykłego papieru, przezroczystych folii i grubszych okładek. Bezpieczniej traktować okładki jako materiał o większym oporze i perforować je zgodnie z limitem wskazanym dla danego typu okładki, a nie wliczać automatycznie do limitu arkuszy papieru.
Kiedy lepszy jest grzbiet plastikowy, a kiedy drutowy?
Grzbiet plastikowy jest praktyczny, gdy dokument ma być później otwierany i uzupełniany, o ile dany system pozwala ponownie rozchylić grzbiet. Oprawa drutowa daje bardziej zwartą, estetyczną formę i może umożliwiać bardzo wygodne rozkładanie kartek, lecz po zamknięciu zwykle traktuje się ją jako oprawę stałą. Wybór zależy więc od sposobu późniejszego używania dokumentu.
Czy bindownica elektryczna zawsze jest lepsza od ręcznej?
Nie. Napęd elektryczny może ograniczyć wysiłek przy częstym perforowaniu i ułatwić pracę seryjną, ale zwiększa koszt, zajmuje miejsce i wymaga zasilania. Przy sporadycznym przygotowywaniu niewielkich dokumentów model ręczny może być prostszy i całkowicie wystarczający. O wyborze powinien decydować rzeczywisty wolumen pracy oraz ergonomia stanowiska.
Co zrobić, gdy otwory są przesunięte albo dokument po oprawieniu wygląda nierówno?
Najpierw warto wykonać próbne dziurkowanie na niepotrzebnym arkuszu, sprawdzić prowadnicę formatu i prawidłowe dosunięcie stosu do ogranicznika. W modelach z regulacją marginesu lub wyłączanymi nożami trzeba skontrolować także te ustawienia. Jeśli problem powtarza się mimo prawidłowej obsługi, należy sprawdzić pojemnik na ścinki, stan mechanizmu oraz instrukcję konkretnego urządzenia.
Jak bezpiecznie usuwać zacięcie z bindownicy?
Nie należy wkładać palców ani narzędzi w strefę perforacji przy obciążonym mechanizmie. Trzeba przerwać pracę i zastosować procedurę podaną w instrukcji konkretnego modelu. W urządzeniach z napędem elektrycznym przed czyszczeniem lub ingerencją w mechanizm należy postępować zgodnie z zaleceniami producenta dotyczącymi odłączenia zasilania. Nie wolno wymuszać ruchu dźwigni ponad normalny zakres.
Powiązane treści
Jakie tematy warto sprawdzić dalej?
Bindownica jest jednym z urządzeń używanych do końcowego przygotowania dokumentów. W Centrum Wiedzy warto połączyć ten temat z organizacją pracy biurowej oraz wspólnymi zagadnieniami bezpieczeństwa urządzeń. Nie tworzymy dla bindownic osobnej normy produktowej bez potwierdzonego źródła.
Dział
Urządzenia biurowe
Przejdź do pozostałych urządzeń i powiązanych stron technicznych.
Otwórz stronę → Parametr wspólnyPomiar hałasu urządzeń biurowych
Osobne hasło o sposobach oceny emisji hałasu urządzeń.
Otwórz stronę → Parametr wspólnyDeklarowane wartości emisji hałasu
Jak czytać deklarowane wartości emisji w dokumentacji urządzeń.
Otwórz stronę → BezpieczeństwoBezpieczeństwo elektryczne i pożarowe
Wspólne zagadnienia dla urządzeń zasilanych elektrycznie.
Otwórz stronę →Trzy uzupełniające serwisy
Wiedza, wybór i zakup
Centrum Wiedzy wyjaśnia pojęcia. Poradnik pomaga wybrać rozwiązanie, a sklep umożliwia zakup.
Weryfikacja merytoryczna
Źródła i zakres weryfikacji
Treść została zweryfikowana 31 sierpnia 2026 r. na podstawie aktualnie dostępnych instrukcji i kart technicznych producentów urządzeń do bindowania oraz wewnętrznego audytu struktury Centrum Wiedzy. Wykorzystano przede wszystkim dokumentację Fellowes dla bindownic grzebieniowych i katalog instrukcji obejmujący urządzenia grzebieniowe, drutowe i termiczne, a także aktualne materiały GBC dla systemów CombBind i WireBind.
- Fellowes — instrukcje bindownic grzebieniowych. Potwierdzają rozdzielenie pojemności perforacji i bindowania, znaczenie formatu, prowadnicy, pojemnika na ścinki oraz podstawowe zasady bezpiecznej obsługi.
- Fellowes — katalog instrukcji bindownic. Potwierdza występowanie odrębnych kategorii urządzeń Comb, Wire i Thermal, czyli technologii wymagających innych materiałów i sposobu pracy.
- GBC — materiały CombBind i WireBind. Potwierdzają, że parametry punching capacity i binding capacity są deklarowane oddzielnie oraz że urządzenia i elementy oprawy muszą być zgodne z konkretnym systemem.
- Audyt działu Urządzenia biurowe A-Z Biuro. Dla strony „Bindownice” zaleca korzystanie ze wspólnych stron bezpieczeństwa i hałasu oraz niewymyślanie osobnej normy produktu bez źródła.
Na publicznej stronie nie dodano zewnętrznych linków źródłowych. Źródła zewnętrzne wykorzystano wyłącznie do weryfikacji merytorycznej.
Praktyczna kontrola
Checklista wyboru i obsługi bindownicy
- □ Ustal technologię oprawy: grzbiet plastikowy, drutowy czy termobindowanie.
- □ Sprawdź obsługiwany format dokumentu i system perforacji.
- □ Odczytaj osobno pojemność dziurkowania i pojemność gotowej oprawy.
- □ Dla folii i grubych okładek sprawdź właściwy, odrębny limit perforacji.
- □ Dobierz grzbiet do rzeczywistej grubości całego dokumentu, nie tylko liczby kartek.
- □ Przed właściwym dokumentem wykonaj próbne dziurkowanie i ustaw prowadnicę.
- □ Usuń zszywki, spinacze i inne elementy, których urządzenie nie powinno perforować.
- □ Nie wymuszaj ruchu mechanizmu i nie przekraczaj deklarowanej wydajności.
- □ Regularnie opróżniaj pojemnik na ścinki i reaguj na zmianę oporu lub nierówne otwory.
- □ Przy dużym wolumenie oceń ergonomię stanowiska i sens zastosowania napędu elektrycznego.